一、客户公司背景
企业名称:XX电镀集团有限公司
所在地:广东省佛山市顺德区
行业地位:华南地区规模最大的电镀加工企业,年处理镀件5000万件,涵盖五金、电子、汽车配件等领域,拥有全自动挂镀、滚镀、连续电镀等生产线。
环保需求:满足《电镀污染物排放标准》(GB17916-2008)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理氰化氢(HCN)、铬酸雾(CrO₃)及酸性气体(HCl/H₂SO₄)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
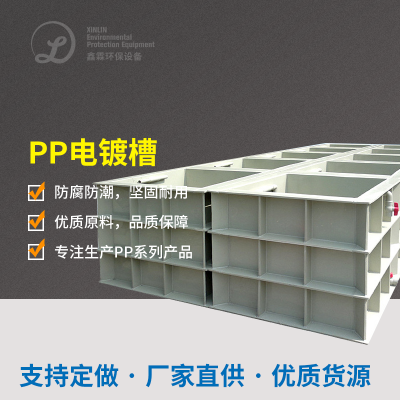
塑胶电镀槽:氰化物镀液(HCN易挥发)、铬酸镀液(CrO₃雾)、含酸性拆洗液(HCl/H₂SO₄);
烘箱环节:稀释剂(如无水乙醇、二甲苯)释放;
退镀线:含镍、锌的废弃物挥发掉。
尾气因素:
排风量:8,000~15,000 m³/h(基线达20,000 m³/h);
VOCs密度:100~400 mg/m³(以甲醇、甲苯侧重于);
HCN氨水浓度:5~30 ppm;
CrO₃含量:10~50 mg/m³;
呈酸性甲烷气体(H⁺):pH 1~3;
室内温度:恒温的~50℃。
2. 核心处理工艺
采用 **"预处理+强氧化分解+活性炭吸附+湿式电除尘" 复合工艺**:
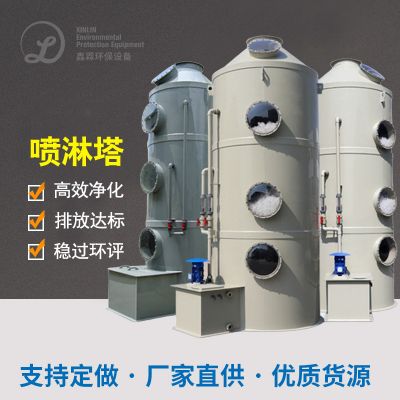
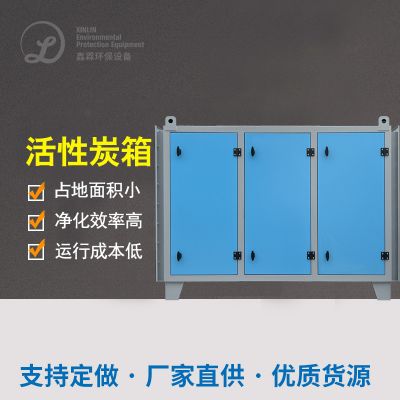
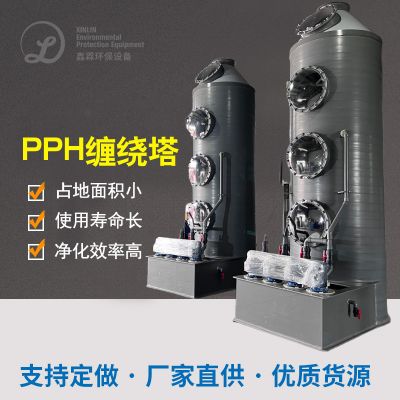
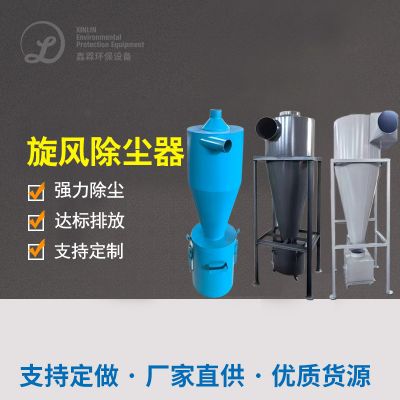
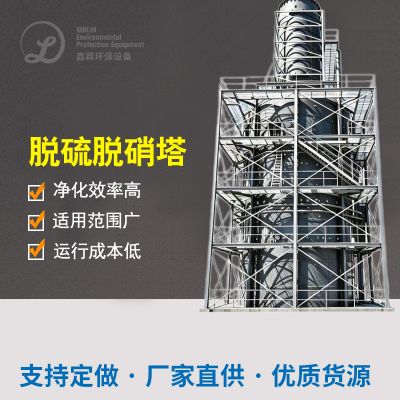
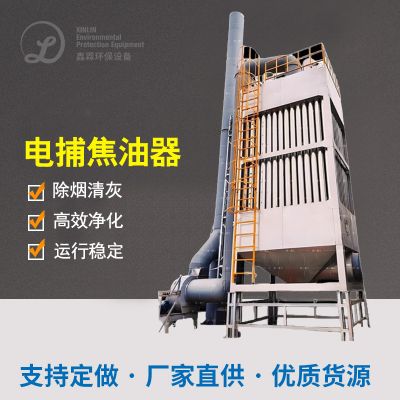
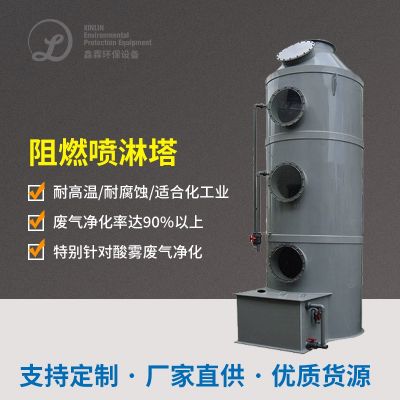
plaintext废气收集 → 旋风除尘 → 酸雾中和塔 → HCN催化氧化塔 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 氰化氢(HCN)的高效去除
问题:氰化物镀液中HCN易挥发(沸点26°C),传统碱吸收效率低且产生二次污染。
相应措施:
崔化反应腐蚀物高技术:所采用TiO₂光触媒崔化反应剂,在180~220℃下将HCN完全性腐蚀物为CO₂和N₂;
多级别释放:四级喷淋系统塔污泥脱水NaOH与呈酸性有毒气体,二级考试催化氧化塔加强HCN分离。
2. 铬酸雾(CrO₃)的防沉降设计
问题:CrO₃微粒(粒径0.1~1 μm)易在管道内沉积,造成设备堵塞和催化剂失活。
相应措施:
文丘里t加速段:工业废气进来的催化剂的作用反应塔前在高速的文丘里打印机喷头(时速≥30 m/s),使CrO₃颗粒与的催化剂的作用反应剂充分地接受;
死期喷吹阀风控制系统:每2小時启动时压缩的气氛喷吹阀风,去掉管道漏灰。
3. 酸碱腐蚀防护
问题:HCl、H₂SO₄等强酸废气对金属设备和管道的腐蚀速率高达每年5 mm以上。
改进措施:
全PP/PVC的材料:采和塔、排水管及阀体均适用耐金属腐蚀橡胶;
不惜牺牲阳极守护:在要点金属件构件(如法兰盘数据接口)安装使用压铸铝钢阳极,延长了生产设备使用时间3倍。
四、环境治理成效测试
附加效益
资源化利用:
再利用酸雾中的硝酸钠(年再利用量约500吨)用在洗掉多种工序;
顺利通过铁离子相互交换硅胶粘合剂利用镀液中的贵铝合金(镍、铬利用率≥95%)。
经济社会管理效益:
年运动成本费缩减40%,危废处理产生了量减轻70%;
能够ISO 14001v认证及净化分娩规范化公司初审。
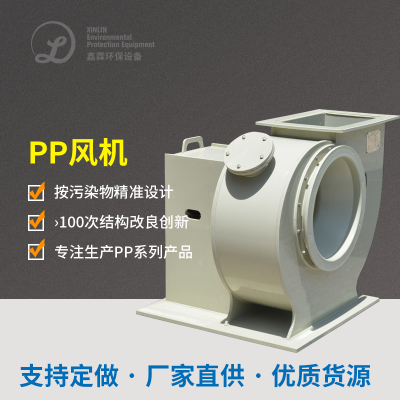
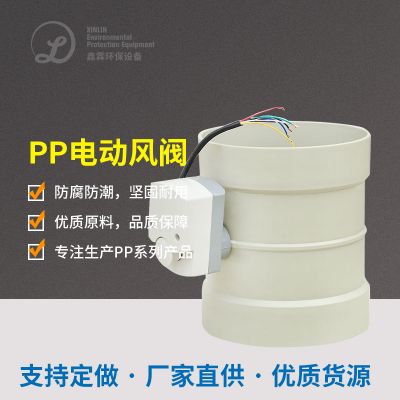
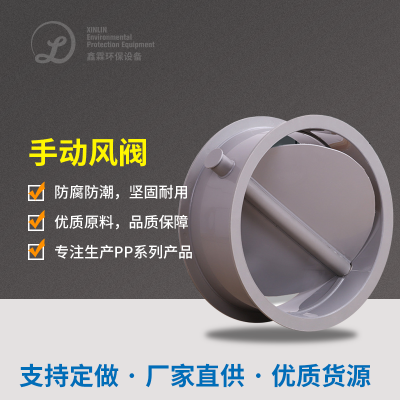
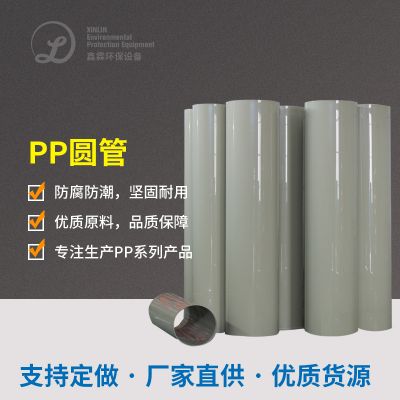
五、环保产品选择型号通知单(大部分重中之重环保产品)
六、行业启示
源头控制:推广无氰电镀工艺(如锌镍合金镀层),从源头减少HCN排放;
涂料全新:研发耐强酸强碱、耐较高温度的复合物料涂料(如PPS+PTFE),升高装置不靠谱性;
自动化化摄像头:实施网络VOCs、HCN感测器器及AI把握系统性,改变设备故障自原因与能耗等级系统优化。
如需推进改革技巧方案格式(如溶剂的作用剂生存期三维模型、功率信息稳定),请出具具有主轴电镀加工方案及废液组成论文检测评估报告。

 扫一扫添加微信